全国百强科技期刊
11月17日
总体来看,化纤数智化技术成熟度存在明显梯度:可编程逻辑控制器/分布式控制系统(PLC/DCS)、设备联网、制造执行系统(MES)和自动物流已较成熟;机器视觉、软测量和预测维护在部分场景规模化应用;AI工艺优化和数字孪生正加速工程化;工业大模型和智能体仍以试点和实验研究为主。各类技术总体演进关系如图所示。本期将重点介绍化纤生产环节中的生产设备数字化与生产过程数字化。
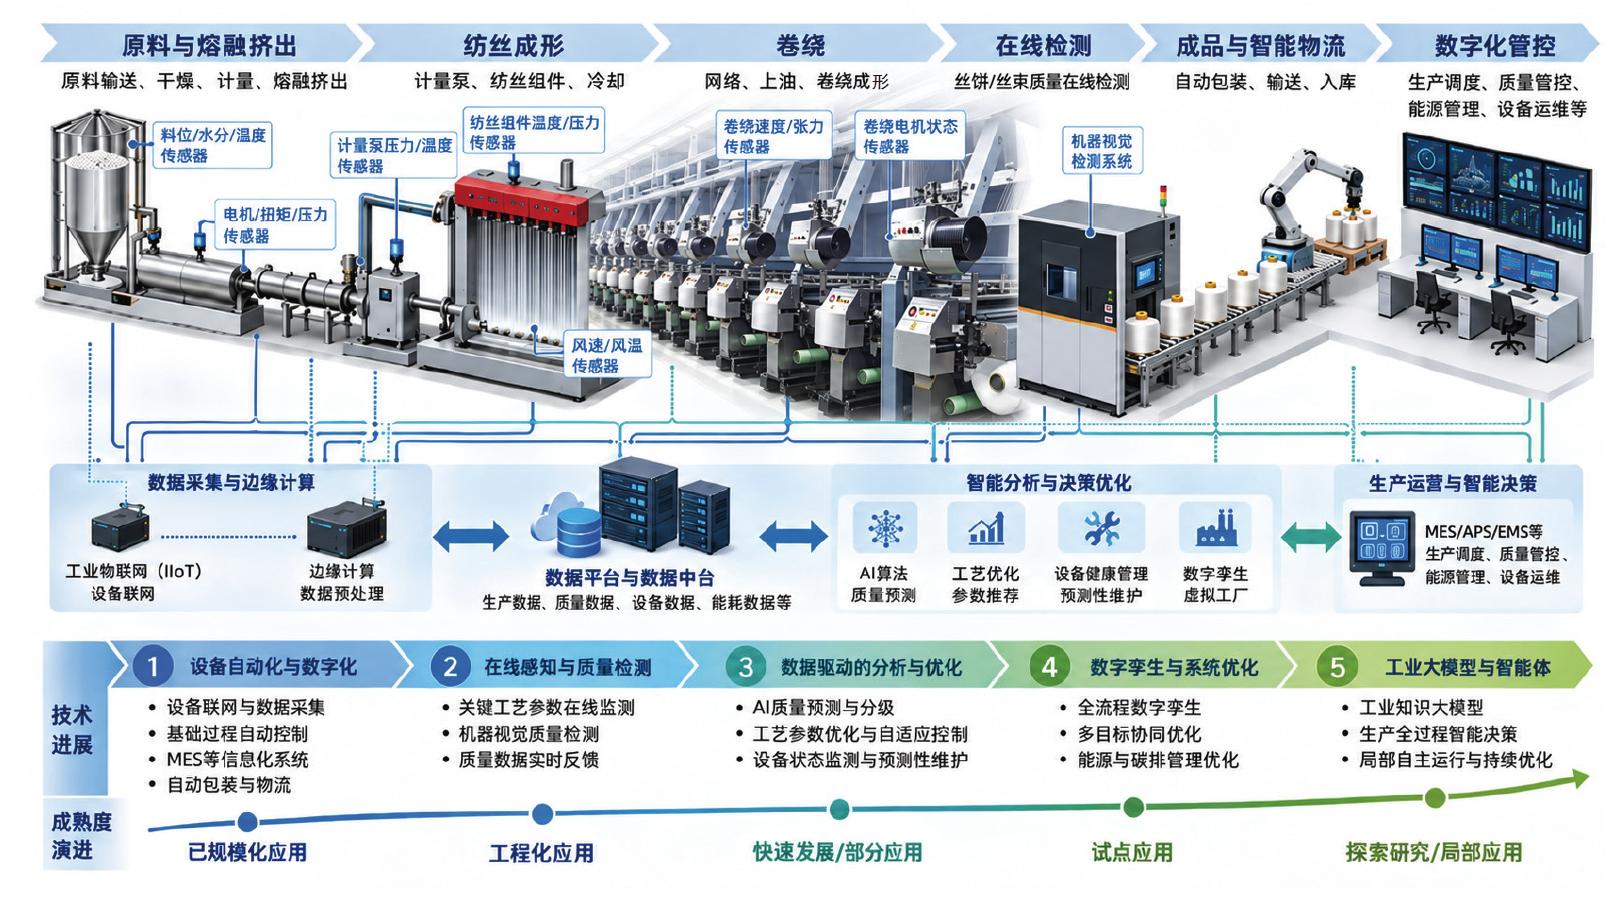
化纤生产数智化技术应用进展
生产设备数字化
(1)自动控制系统与数据互通
大型化纤装置已普遍形成以PLC、DCS和数据采集与监视控制(SCADA)为核心的自动控制体系,可在线采集温度、压力、流量、速度、张力和电流等参数。现阶段升级重点是利用工业以太网、开放平台通信统一架构(OPC UA)、5G、边缘网关和工业互联网平台,连接异构设备,使生产数据跨系统流动。设备自动运行并不等于真正数字化。聚酯熔体黏度、温度和压力变化,需要经过输送、计量、纺丝、冷却和牵伸后才反映到纤维线密度、强伸度、条干和染色性能。若批次、纺位、锭位、卷装、质量结果与时间戳不能准确关联,即使数据量很大也难以追因。因此,数字化基础建设正从“增加采集点”转向“建立数据关系”,重点是统一设备编码、时间基准、产品身份和工艺事件,为AI和数字孪生形成可计算的数据底座。
(2)设备状态监测与预测性维护
卷绕机、计量泵、罗拉、风机、加弹机以及空压、冷冻和热媒系统均是化纤连续生产的关键装备。利用振动、温度、电流、压力和声学等信号进行设备状态监测,可提前识别轴承、传动和旋转部件异常。研究表明,预测性维护已由简单故障分类向健康评估、剩余寿命预测和动态维护决策方向发展。但在化纤生产现场,该技术仍面临故障样本匮乏、工况变化和传感器稳定性不足等限制,现阶段更为可行的路径为“在线监测-异常预警-人工诊断-计划维修”。
生产过程数字化
(1)MES构建工艺控制和经营管理的数字枢纽
MES的应用边界已从工单和产量统计扩展到批次、配方、工艺参数、设备状态、质量、物料和能源等维度的管理,并与企业资源计划(ERP)、高级计划和排程(APS)、质量管理系统(QMS)、实验室信息管理系统(LIMS)、仓库管理系统(WMS)等连接。化纤企业数字化实践也越来越注重生产、质量、能源和物流多维度协同。
长丝生产尤其需要稳定的产品数字身份。一个卷装应关联批号、纺位和锭位、生产时间、重量、工艺状态、检测结果、质量等级及包装库位。只有将物理卷装与数字身份同步,视觉判级、自动包装、智能仓储和客户追溯才能形成闭环。因此,MES的竞争焦点将从功能模块数量比拼转向主数据统一、对象语义一致以及“生产-质量-物流”数字线程的连续性。
(2)APS动态排产优化化
纤排产同时受装置能力、产品规格、订单交期、原料、库存和换批成本约束。随着差异化、小批量品种增加,单纯依靠人工经验越来越难获得全局较优方案。在这种情况下,将实时设备状态、订单和物料信息纳入动态调度,可推动静态计划向滚动优化模式演进。APS的价值不仅在于提高设备利用率,更在于减少品种切换产生的过渡料和降等品,同时缩短订单变化传递至生产端的时间。
更多内容,请关注纺织导报2026年第6期《化纤产业数智化技术进展与展望》一文。
※ 有关作品版权事宜请联系:010-84463638转8850 电子邮箱:info#texleader.com.cn
纺织导报官方微信

© 2026 《纺织导报》 版权所有
京ICP备10009259号-3
 京公网安备 11010502045125号


