全国百强科技期刊
11月11日
聚对苯二甲酸乙二醇酯(PET)是仅次于聚烯烃的第二大消费聚合物,也是第二大塑料废弃物来源,年消费量超过7000万吨,其中约67%用于纺织产品。在这一领域,每年产生约9200万吨的废弃纺织品,是废PET的主要来源。由于纺织品是PET、棉、尼龙、聚氨酯以及染料和添加剂的共混物,通过物理再加工实现回收利用不太可行,目前大部分废弃纺织品被填埋和焚烧,回收率不足1%。理想方案是将PET通过化学处理转化回单体,但水解技术路线中常需使用大量酸和碱纯化对苯二甲酸;糖酵解产生的双(2-羟乙基)对苯二甲酸酯易再聚合而难以纯化;超临界甲醇解需要高温高压条件;温和甲醇解虽已有报道,但在混合纺织品中选择性转化聚合级单体及保持成本竞争力方面仍有局限。染料、添加剂和共混纤维形成复杂反应混合物,分离纯化成本高,而回收单体必须达到聚合级纯度(≥99.9%),纯度小数点后每增加一个“9”都会显著增加工艺难度和成本。
浙江大学谢涛教授、郑宁研究员团队提出并验证了一条温和、高选择性、具备经济性的混合纺织品PET闭环回收路线:对热处理的混合纺织品,PET可通过甲醇解在温和条件下快速且高选择性地解聚,从而大幅简化化学回收流程,以91%的产率获得高纯度DMT单体(>99.92%);经分析表明该策略具有经济竞争力,为PET的回收利用提供了一种可行选项。相关论文以“Selective depolymerization of poly(ethylene terephthalate)for economical closed-loop recycling of mixed textiles”为题,发表在Nature Communications上。
研究首先对比了现有PET回收策略的局限与本工作提出的新路径:当前PET饮料瓶多被物理降级回收,未分选混合织物则多被焚烧或填埋(图1a);水解路线酸和碱消耗高、环境影响显著,糖酵解路线面临多组分分离复杂和BHET纯化困难的问题,超临界甲醇解需要高温高压和昂贵复杂反应器,催化甲醇解则存在催化剂/溶剂复杂和经济挑战(图1b)。本工作以四甲基胍(TMG)催化混合纺织品中的PET甲醇解,在100 ℃、0.35 MPa、1 h的温和条件下获得高纯度DMT(≥99.92%),且液体催化剂可回收,具备反应条件温和、高效率、单体纯度高等特征(图1c)。
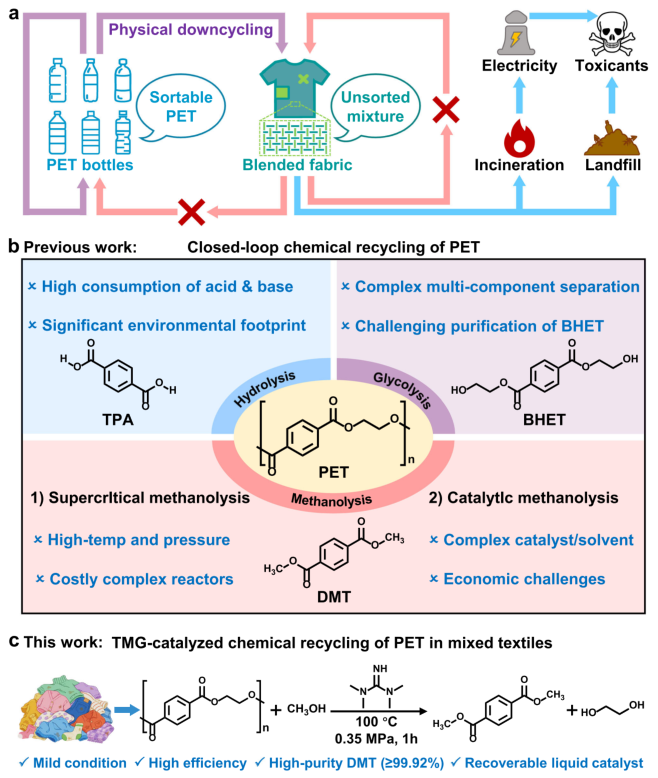
图1 PET回收策略。a 当前聚对苯二甲酸乙二醇酯(PET)回收实践。b 现有PET化学回收方法的局限性。c 本工作展示在温和条件下将混合PET纺织品化学回收为高纯度对苯二甲酸二甲酯(DMT)单体。
PET纤维的高结晶度严重制约其解聚效率,而熔融后水淬可显著降低结晶度,使PET从原样纤维仅7%的质量损失提升到水淬粉末的99%解聚(图2a);DSC显示水淬粉末结晶度由原纤维的37.3%降至11.8%,XRD也证实其结晶衍射峰明显减弱、弥散晕加宽(图2c、d),GPC则表明水淬前后分子量基本不变(图2e)。 研究进一步比较甲醇与乙二醇的影响,水淬PET在甲醇中解聚率达99.9%,在乙二醇中仅17.8%(图2f);这是由于非均相条件下甲醇每次酯交换都对应有效断链,而乙二醇的双羟基会形成两个可继续与邻近酯键反应的聚合物羟基端基,这种非预期反应不贡献有效断链,还会与周围乙二醇分子竞争而降低解聚效果(图2g)。优化后的标准条件为每克PET使用100 mg TMG和5 mL甲醇,在100 ℃、0.35 MPa下处理 1 h,粉末粒径为300~450 μm时完全解聚需60 min,此外探究了温度与TMG用量对解聚效率的影响(图2h、i)。

图2 TMG催化的PET纤维甲醇解。a 不同处理PET样品的解聚效率。b 由于热机械处理,PET纤维与淬火粉末之间结晶度的比较。c 不同PET样品的差示扫描量热曲线。d 不同PET样品的X射线衍射图谱。e 不同PET样品的凝胶渗透色谱曲线(洗脱液:六氟异丙醇)。f 水淬PET在甲醇和乙二醇中的解聚效率比较(6.88 mL g⁻¹ PET)。g 非均相条件下甲醇解与糖酵解之间净断链效率的可能差异。h 温度对解聚效率的影响。i TMG用量对解聚效率的影响。除非另有说明,PET粉末(300~450 μm)用甲醇(5.0 mL g⁻¹ PET)和TMG(100 mg g⁻¹ PET)在100 ℃和0.35 MPa下处理1 h。
在工艺I中,研究先用DMF萃取去除聚氨酯和大部分染料,再用离子液体-二甲基亚砜共溶剂溶解棉,棉通过在水中沉淀回收,剩余不溶物经熔融、水淬、研磨后进行甲醇解(图3a、b);傅里叶变换红外光谱验证回收物为棉(图3c),反应液用盐酸中和,真空蒸馏回收甲醇,水洗去除中和后的TMG盐和乙二醇,粗DMT再经蒸馏和重结晶从残余尼龙和无机填料中分离(图3d)。结果显示DMT产率为91%、HPLC纯度为99.97%(图3e),棉回收率为96%,TMG回收率为95%,EG和DMF、甲醇、IL-DMSO等溶剂均可回收。 技术经济分析针对年产15万吨DMT,DMT回收成本为835~1123美元/吨,远低于其1530~1878美元/吨的市场价格;考虑再聚合过程中甲醇可回收后,调整成本可降至743~1022美元/吨,与石油基TPA单体890~1106美元/吨相比具有竞争力,但回收棉利润空间很小(图3f),且能耗主要由预处理溶剂回收蒸馏(29.3%)和纯化过程(35.0%)主导,解聚步骤仅占6.0%,说明溶剂预分离虽可行却拉高了成本(图3g)。
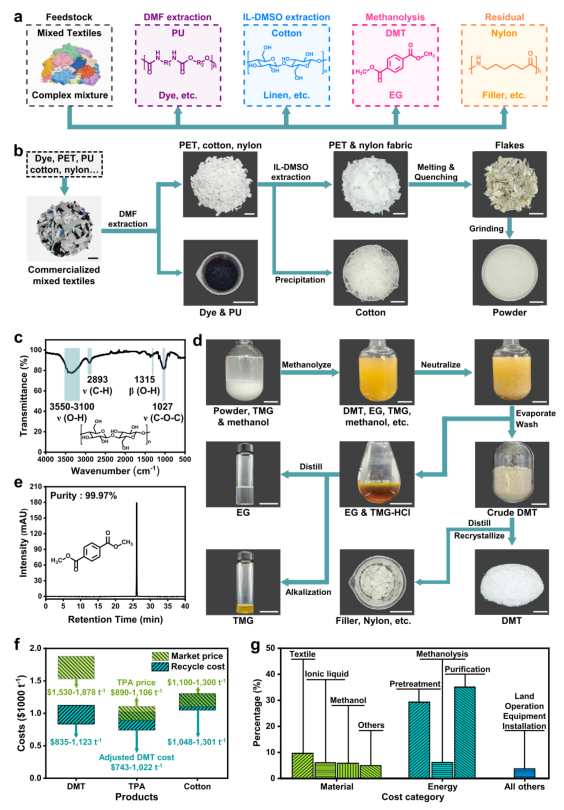
图3 采用组分预分离回收真实混合纺织品(工艺I)。a 用于回收混合PET纺织品的选择性溶剂萃取和甲醇解的工艺顺序。b PET解聚前的预处理步骤。比例尺:5 cm。c 回收棉的傅里叶变换红外光谱。d 预处理混合纺织品的甲醇解和单体纯化。比例尺:3 cm。e 回收DMT单体的高效液相色谱图(流动相:乙腈)。f DMT、TPA和棉的回收成本与市场价格比较。为与TPA比较,回收DMT的成本经过调整,因为甲醇在再聚合过程中可回收。g 不同类别的成本构成百分比。缩写:PU 聚氨酯;DMF N,N-二甲基甲酰胺;IL-DMSO 离子液体-二甲基亚砜共溶剂;EG 乙二醇;TMG-HCl 四甲基胍盐酸盐。
为克服预分离的高成本,工艺II完全跳过溶剂萃取:混合纺织废料经熔融、淬火、研磨后直接甲醇解,利用TMG催化对PET的高选择性,使棉、聚氨酯、尼龙等非PET组分基本留在不溶残渣中,通过简单过滤即可与DMT分离,且无需脱色,纯DMT可通过蒸馏和重结晶获得(图4a)。选择性实验显示水淬PET质量损失达99.4%,而PU、棉、尼龙、羊毛、亚麻、聚丙烯腈和丝绸等非PET纤维基本未降解,PU质量损失仅5.7%且FTIR检测未观察到变化(图4b);对工业收集的真实消费后纺织废料盲样进行直接处理(图4c),HPLC显示DMT纯度达99.92%(图4d)。技术经济分析表明,废纺织品原料价格假设为70~139美元/吨时,中国电价0.06美元/kWh下,DMT回收成本为653~816美元/吨,美国电价0.08美元/kWh下为854~1017美元/吨,均低于1530~1878美元/吨的市场价格,且电价对回收成本影响显著,低成本绿色能源对回收经济性至关重要(图4e)。
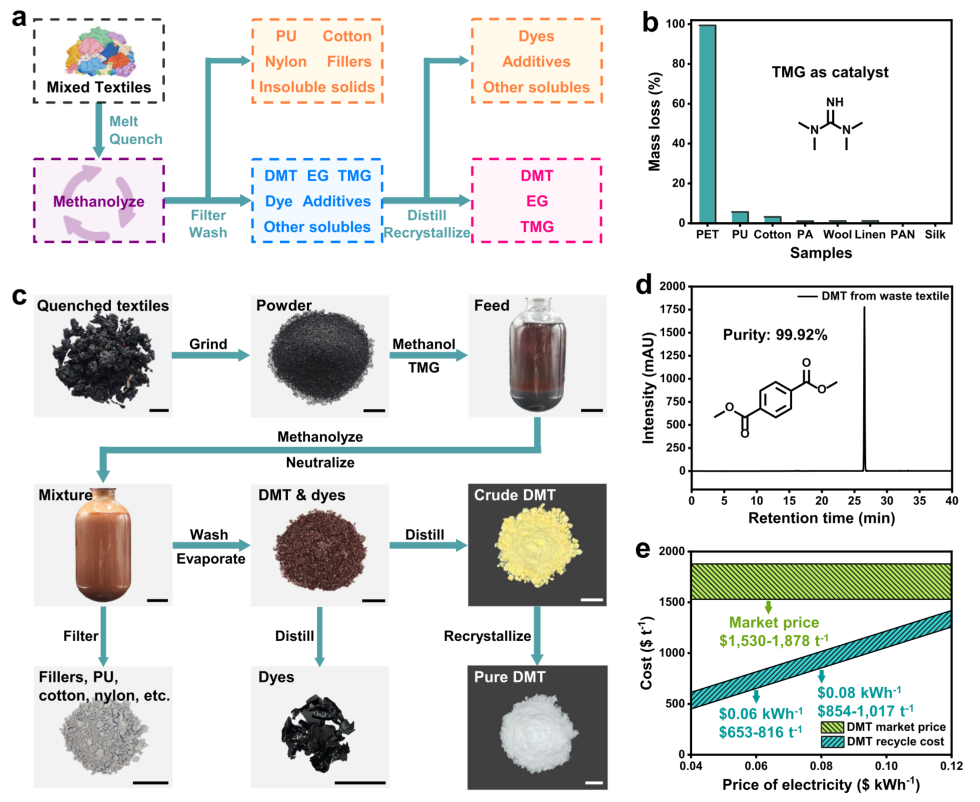
图4 无需预分离回收真实废纺织品(工艺II)。a 用于回收混合PET纺织品的甲醇解和纯化工艺示意图。b 在相同条件(每克样品100 mg TMG和5 mL甲醇,100 ℃,0.35 MPa,1 h)下,不同样品包括水淬PET、PU、棉、尼龙(PA)、羊毛、亚麻、聚丙烯腈(PAN)和丝绸的质量损失定量比较。c 混合纺织品的甲醇解和单体纯化。比例尺:3 cm。d 回收DMT单体的高效液相色谱图(流动相:乙腈)。e 估计DMT回收成本对假设电价的敏感性(废纺织品价格:每吨70~139美元)。
该领域的研究方向一般是开发更活跃的催化剂,而本工作指向相反方向:更高活性的催化剂不利于PET选择性解聚,因而不适合混合纺织品的化学回收。研究揭示了甲醇解与糖酵解在非均相条件下净断链效率上的关键机理差异,并通过熔融淬火降低PET结晶度实现选择性解聚,而熔融淬火对化学解聚的价值此前未被认识,因为多数化学解聚在高温条件下进行而可能发生冷结晶。总体而言,化学回收目前仅对相对纯净的PET可行,对混合纺织品尚不可行,且回收PET通常因成本高而导致销售溢价;本工作的高效回收过程甚至比石油基生产更具成本竞争力,未来生产新鲜单体的炼油厂可在一定程度上被化学回收厂替代,并凸显从设计之初就考虑塑料可经济回收的重要性。
(来源:高分子科学前沿)
※ 有关作品版权事宜请联系:010-84463638转8850 电子邮箱:info#texleader.com.cn
纺织导报官方微信

© 2026 《纺织导报》 版权所有
京ICP备10009259号-3
 京公网安备 11010502045125号


